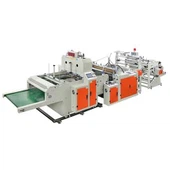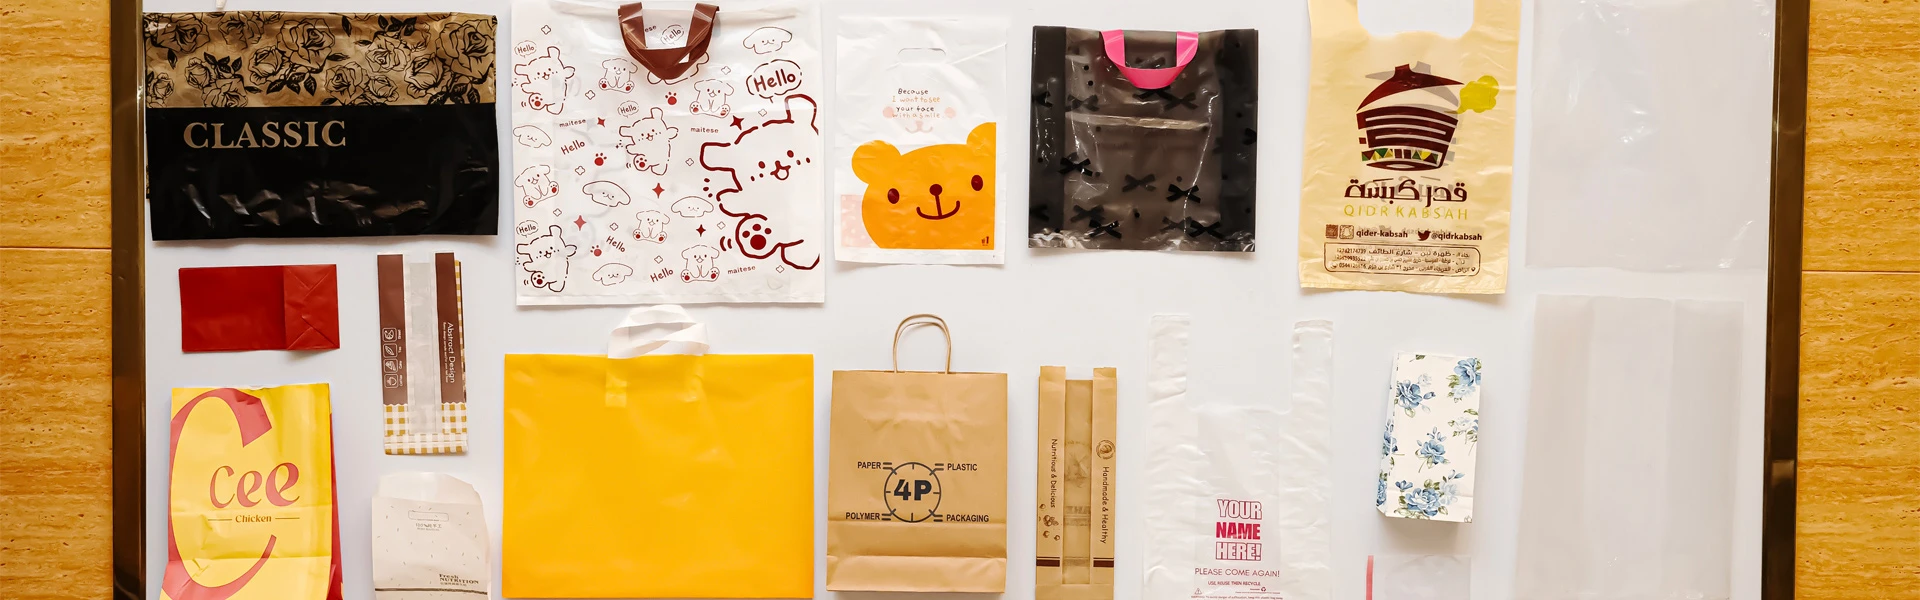
Tişört çantaları veya teşekkür çantaları-olarak da bilinen yelek çantalar-küresel market zincirlerinin, perakende satış ortamlarının, tarım pazarlarının ve yemek hizmeti işletmelerinin omurga ürünü olmaya devam ediyor. Her yıl milyarlarca birime ihtiyaç duyuluyor; bu da verimliliğin tedarik zinciri genelinde fiyatları ve karlılığı doğrudan etkilediği anlamına geliyor. Bu talebi karşılamak için ekipmanın torba kalitesinden ödün vermeden sürekli olarak yüksek verimle çalışabilmesi gerekir. Açift kanallı yüksek-hızlı yelek plastik torba yapma makinesiartık birçok büyük{0}hacimli üreticinin üretim ekipmanlarını değerlendirirken belirttiği mühendislik standardını temsil eder.
Çift-kanallı yüksek-hızlı yelek plastik poşet üreticisi, aynı makine ayak izinden aynı anda iki paralel film şeridinin yaklaşık iki katı çıktıyı işleyen tek-kanallı bir cihaza göre büyük bir ilerlemeyi temsil ediyor. Bu makinenin senkronize, yüksek-hızlı üretimi nasıl başardığını anlamak, bunun neden büyük ve orta-ölçekli torba üreticileri için tercih edilen yapılandırma haline geldiğini ortaya koyuyor. Ekipman seçeneklerini karşılaştıran üretim yöneticileri içinçift kanallı yüksek-hızlı yelek plastik torba yapma makinesiverim ve taban alanı verimliliğinin farklı bir kombinasyonunu sunar.

Yelek Çanta Üretim İçeriği
Makinenin kendisini incelemeden önce, yelek çantası spesifikasyonu kalıplama ekipmanı tasarımına ilişkin özel gereksinimleri ortaya koymaktadır. Yelek çantası, yan duvarlardan uzanan iki entegre sapa sahip olması nedeniyle düz çantadan farklıdır. Saplar, üretim sırasında torbanın her iki yanından U-şeklinde bir oyuk kesilerek oluşturulur.
Tüketici kullanımı sırasında yırtılmayı önlemek için sap kesicinin torbaya göre doğru şekilde konumlandırılması ve aynı derinlikte ve aynı yuvarlak açıda kesilmesi gerekir. Makinenin bu ekran görüntülerini iki kanalda dakikada 400 torbadan fazla bir hızla doğru bir şekilde birleştirmesi gerekiyor.
Yelek torbaları genellikle minimum spesifikasyonda maksimum güç için polietilen filmlerden-yüksek-yüksek yoğunluklu polietilenden (HDPE) veya daha fazla esneklik ve basılabilirlik için düşük-yoğunluklu polietilenden (LDPE) üretilir. Sürdürülebilirlik düzenlemeleri güçlendirildikçe, polietilen tereftalat (polilaktik asit) ve polibütirat adipat tereftalat (PBAT) karışımları (bütil tereftalat (bütil tereftalat) karışımları) dahil olmak üzere biyolojik olarak parçalanabilen alternatifler, modern ekipmanlarda giderek daha fazla işlenmektedir.çift kanallı yüksek-hızlı yelek plastik torba yapma makinesiçıktı oranlarını korurken bu genişleyen malzeme türü aralığına uyum sağlamalıdır.
İki-kanallı mimari
Bir plastik yelek poşeti imalatçısındaki "çift kanal", iki ayrı torbalı kanalın ince bir-film ağından paralel olarak çalışmasıdır. Bir sıra plastik torbayı işleyen tek-şeritli bir makineden farklı olarak, iki-şeritli yüksek- hızlı yelek plastik torba üreticisi, gelen film ağını, her biri kendi şekillendirme araçlarıyla donatılmış iki eşit kanala böler.
Bu mimari seçim, temel bir ödünleşimi-oluşturur. Her şerit, benzer şekilde tasarlanmış tek-şeritli bir makineyle yaklaşık olarak aynı hızda çalışır, ancak iki şeridin aynı anda çalışmasıyla toplam üretim neredeyse iki katına çıktı. Makinenin genişliği, daha geniş bir film ağını barındıracak şekilde büyütüldü, ancak artış, iki ayrı tek-telli makineyi çalıştırmak için gereken alandan önemli ölçüde daha küçük.
Kanallar arasındaki senkronizasyon gereksinimi kritik öneme sahiptir. Bir şerit diğerinden biraz daha hızlı veya daha yavaşsa, membran ağının genişliği eşit olmayan bir gerilim dağılımı yaratır. Bu, ağın kaymasına, tutarsız torba uzunluğuna ve potansiyel film kırılmasına yol açabilir. Çift-şeritli yüksek-hızlı yelek plastik torba üreticisi bu sorunu, hareketi ortak bir güç kaynağından her iki şeride ileten ortak bir iletim aracılığıyla çözer ve mühürleme çubuklarının, kesicinin ve sap zımbasının her iki şeritte de senkronize kalmasını sağlar. Düzgün yapılandırılmışçift kanallı yüksek-hızlı yelek plastik torba yapma makinesiuzun üretim çalışmaları sırasında bile bu senkronizasyonu korur.
Aşama 1: Film Çözme ve Web Düzleştirme
Üretim dizisi gözetleme istasyonunda başlar. Boru şeklindeki polietilen film ruloları-tek tek üflemeli film ekstrüzyonuyla üretilir-gevşetme milleri üzerine monte edilir. Film, müşterinin ticari markasıyla önceden-basılabilir veya doğal tutulabilir (şeffaf veya reçineyle renkli-kodlu).
Çift-kanallı, yüksek-hızlı bir yelek plastik torba üreticisi için, genişletme sisteminin, tek bir-kablolu cihazdan çok daha büyük ruloları işlemesi gerekir. Rulo genişliği, hedef torbanın boyutuna bağlı olarak genellikle 600 mm ile 1.200 mm arasındadır ve makinenin, rulo boyunca tutarlı bir ağ gerginliğini koruması gerekir.
Silindir gerginlik kontrolü, mekanik frenleme ve sensör geri bildiriminin bir kombinasyonunu kullanır. Film makineye girdiğinde, sensör çok noktalı-gerginliği algılar ve hedef değeri korumak için fren basıncını ayarlar. Çok fazla gerilim filmi gererek torbanın boyutunun değişmesine neden olur; çok az gerilim, iki kanalı hizalayarak sarkmaya ve ağ kaymasına izin verir.
Boru şeklindeki film, bir çift silindir olan bir düzleştirici aracılığıyla boruyu düz bir ağ yapısı halinde genişletir. İki-kanal işleminde bu düzleştirmenin tamamen ortalanması gerekir, böylece borunun merkezi contası iki şekillendirme kanalının tam arasına denk gelir. Düzleştirme işlemindeki herhangi bir sapma doğrudan bitmiş torba geometrisine gider.
Aşama 2: Yazdırma (varsa)
Bazı yelek çantası üretim operasyonları, çantanın yüzeyine basılmış müşteri markasını, logoları veya yasal düzenleme bilgilerini içerir. Çift-kanallı, yüksek-hızlı yelek plastik torba makinesi, makineye entegre edilmiş çevrimiçi flekso baskı birimleri aracılığıyla veya ayrı bir baskı işleminden satın alınan önceden-baskılı film aracılığıyla basılabilir.
polietilen film Fleksografik baskı özel zorluklarla karşı karşıyadır. Filmin yüzey enerjisi, mürekkebin yapışmasını belirler-HDPE yüzey enerjisi özellikle düşüktür, mürekkebi güvenilir bir şekilde kabul etmek için korona işlemine veya astar kaplamaya ihtiyaç duyar. Bir torba üreticisi tarafından çevrimiçi baskı yapılırken, yazıcının hem mürekkep yoğunluğunu hem de çift-satırlı baskının kaydını koruması gerekir.
Daha yüksek üretim hızlarında, kayıt doğruluğu-basılı görüntünün torbanın kesim çizgileriyle tutarlılığı-daha zorlu hale geliyor. Dakikada 400 torba kapasiteli bir hattaki birkaç milimetrelik kayıt hatası bile saniyeler içinde büyük miktarda hatalı basılmış atık üretebilir. Modern ekipman, uzun vadeli üretim süreci boyunca kaydın doğruluğunu korumak için kapalı-döngü geri bildirimli servo-kontrollü baskı istasyonlarını kullanır.
Aşama 3: Boks
Yelek cebinin belirleyici özelliği-genel tutamak-özel delme işlemi gerektirir. Düz membran ağı makine içinde ilerledikçe, zımba aleti programlanan aralığa inerek fütüristik torbanın her iki yanında U-şekilli işleme açıklıkları keser.
Sapın geometri özellikleri çantanın boyutuna ve uygulamasına göre değişir. Süpermarket poşetleri, butik perakende poşetlere göre daha büyük sap açıklıklarına ihtiyaç duyar. Delme aletinin binlerce döngü boyunca keskin bir kesme kenarı ve tutarlı bir damgalama derinliği sağlaması gerekir. Kör zımba takımları, sapı zayıflatan ve kabul edilemez bir yüzey oluşturan kaba kesim kenarları oluşturur.
Çift-kanallı yüksek-hızlı yelek plastik poşet yapma makinesinde, sap zımbası her iki kanalda aynı anda çalıştırılabilir. Sap kesiğinin torbaya göre tam pozisyonda alçaltılması için delme süresi filmin itiş gücüyle tam olarak senkronize edilmelidir. Servo-tahrikli zımba aktüatörleri, mekanik anahtarlamaya gerek kalmadan programlanabilir kol konumlarına olanak tanıyarak, farklı torba boyutlarında hızlı teknik özellik değişikliklerine olanak tanır.
Aşama 4: Yan Sızdırmazlık
Yan sızdırmazlık, düz filmden silindirik torba şekilleri oluşturan dikey dikişler oluşturur. Her şeritte bir çift ısıtmalı yapıştırma çubuğunun arasından sap açıklıkları - geçen film ağı. Çubuklar, ısı uygularken filmin kenarlarını birbirine sıkıştırarak polietilenin kalıcı bir dikiş halinde kaynaşmasına neden olur.
Contanın kalitesi üç değişkene bağlıdır: sıcaklık, basınç ve kalma süresi. Mühürler, işlenen belirli film türü için doğru sıcaklığı karşılamalıdır-HDPE, LDPE'den daha yüksek mühürleme sıcaklıkları gerektirirken, biyolojik olarak parçalanabilen filmlerin kendi sıcaklık pencereleri vardır. Yetersiz sıcaklık veya basınç, tedavi sırasında başarısız olan zayıf contalara neden olur; aşırı ısınma, membranın sızdırmazlık noktasında "yanmasına" neden olur.
Kalış süresi-filmin contalar arasında sıkıştırılmış kaldığı süre-makinenin hat hızına ve contanın genişliğine göre belirlenir. Daha yüksek hızlar, daha geniş kutuplar veya daha yüksek sıcaklıklarla telafi edilmediği sürece arıza süresini azaltır. Çift-şeritli yüksek{-hızlı yelek plastik poşet üreticisinin bu değişkenleri her iki şeritte aynı anda dengelemesi ve ağların genişliği boyunca tutarlı sızdırmazlık mukavemetini koruması gerekir.
Modern makineler, film ölçüsündeki, çevre koşullarındaki veya malzeme partisindeki değişikliklerdeki değişiklikleri telafi etmek için üretim sırasında sıcaklığı ve basıncı dinamik olarak modüle eden servo{0}}kontrollü kapatma çubukları kullanır.
Aşama 5: müdahaleler ve çuvallar
Yan contalar yerleşecek kadar soğuduktan sonra, sızdırmazlık membranının sürekli borusu kesme istasyonuna geçer. Dönen bıçaklar veya pnömatik kesici, bireysel torbaları sürekli dokumadan ayırmak için belirli aralıklarla alçalır.
Kesim süreleri, yan contaların soğutulmasıyla tam olarak senkronize edilmelidir. Zamanından önce-mühür soğumadan önce-kesmek, mührün tamamen kristalleşmeden kırılmasına neden olabilir. Modern yüksek-hızlı ekipman, kapatma çubuğuna göre en uygun kesme konumunu belirlemek için hat hızını, film türünü ve ortam sıcaklığını hesaba katan tahmine dayalı bir zamanlama algoritması kullanır.
Çift-şeritli yüksek- hızlı yelek plastik torba makinesinde, her şeritte bir tane olmak üzere aynı anda iki trafo merkezi bulunur. Her iki kanaldaki torbaların makineden aynı aralıklarla çıkması için kesme zamanlamasının faz eşleşmesi gerekir; bu, tek bir istifleme veya paketleme istasyonunun her iki kanaldan gelen çıktıyı işlemesine olanak tanır.
Aşama 6: İstifleme, ciltleme ve Çıktı İşleme
Bitmiş torba kesim masasından çıkarılır ve istifleme veya çemberleme ekipmanı için konveyör sistemine aktarılır. Yüksek-hızlı üretim, iki şeritte dakikada 400 torba üreten bir makine için saatte yaklaşık 25.000 torba gibi önemli torba hacimleri üretir. Bu hızda manuel olarak çalıştırmak pratik değildir, dolayısıyla otomatik bir çıkış sistemi gereklidir.
Torbalar, perakende paketleme için 25, 50 veya 100 birimlik gruplar halinde veya toplu taşıma için sürekli paketler halinde sayılabilir ve istiflenebilir. Çift-kanallı yüksek-hızlı yelek plastik poşet üreticisinin çıkış sistemi, iki paralel poşet akışını idare edebilmeli ve şeritler arasında karıştırılmamalıdır. Doğru şekilde yapılandırıldığında,çift kanallı yüksek-hızlı yelek plastik torba yapma makinesibu çıktı işlemeyi yukarı yöndeki şekillendirme işlemleriyle sorunsuz bir şekilde entegre eder.
Senkronize Tahrik ve Kontrol Sistemleri
Çift-kanallı yüksek-hızlı yelek plastik torba üreticisinin temel mühendislik sorunu, iki kanal arasında mükemmel senkronizasyonu sağlamaktır. Bu, tüm aktüatör hareketlerini koordine edecek birleşik bir kontrol yapısı gerektirir.
Modern cihazlar, tüm servo sürücüler için senkronize darbe dizileri oluşturmak üzere programlanabilir mantık denetleyici (PLC) sistemlerini veya özel hareket denetleyicilerini kullanır. Her şerit, sızdırmazlık çubukları, kesiciler ve zımbalar üzerinde kodlayıcıdan bağımsız konum geri bildirimine sahiptir, ancak tüm sürücüler, makinenin tamamı için bir zamanlama tabanı ayarlayan ortak bir ana kodlayıcıya başvurur.
Yapı, makinenin maksimum üretim hızlarında bile bir milimetrenin çok küçük bir kısmı dahilinde şeritten şeride faz doğruluğunu korumasına olanak tanır. Birleşik kontrol sistemi aynı zamanda değişimi de basitleştirir; farklı torba boyutlarına geçiş yaparken operatör, bireysel tahrik sistemini mekanik olarak ayarlamak yerine kontrol sistemindeki parametreleri ayarlar.
Malzeme Uyumluluğu ve İşleme Pencereleri
Çok çeşitli filmleri işleyen iki-kanallı yüksek- hızlı yelek plastik torba makinesi, her birinin farklı işleme gereksinimleri vardır.
HDPE, en yüksek güç/kalınlık oranını sunarak, en düşük spesifikasyona sahip, yüksek-mukavemetli yelek çantalar için en iyi seçimdir. HDPE, daha yüksek yapıştırma sıcaklıkları (genellikle 260 ila 290 derece) ve dar bir işleme aralığı gerektirir. Makinenin sıcaklık kontrol sistemi, filmi bozmadan tutarlı bir sızdırmazlık sağlamak için sıkı bir toleransı korumalıdır.
LDPE daha fazla esneklik ve daha iyi basılabilirlik sağlar. Daha düşük yapıştırma sıcaklığı (220 derece ila 250 derece) daha hızlı bir döngü süresi sağlar, ancak "tıkanmayı", yani açma öncesi işlem sırasında bitişik film yüzeylerinin kazara erimesini önlemek için dikkatli bir sıcaklık kontrolü gerektirir.
Geleneksel plastikler üzerindeki düzenleyici baskının artmasıyla birlikte, PLA ve PBAT karışımlarını içeren Biyobozunur filmler daha yaygın hale geliyor. Bu malzemeler geleneksel polietilenden farklı termal özelliklere sahiptir ve genellikle hat hızlarının azaltılmasını ve sızdırmazlık parametrelerinin değiştirilmesini gerektirir. İyi-tasarlanmış çift-kanallı yüksek-hızlı bir yelek plastik poşet üreticisi, programlanabilir kontrol sistemi aracılığıyla bu malzemelere uyum sağlar.
Uygulama ve Pazar Ortamı
Cihaz, çeşitli nihai pazarlara hizmet eden yelek çantaları üretiyor. En fazla başvuru sayısını perakende market zincirleri oluştururken, bunu tarım pazarları, bakkallar ve gıda hizmeti veren işletmeler takip ediyor. Çift-kanal yapılandırması, üretim ekonomisinin makine saati başına maksimum iş hacmine sahip cihazları tercih ettiği bu yüksek-hacimli hesaplara hizmet veren üreticileri hedefler.
Yelek çantası Ürün farklılaşması esas olarak film rengi, çanta boyutları, sap boyutu ve baskı tasarımından kaynaklanmaktadır. Çift-kanallı yüksek-hızlı yelek plastik poşet üreticisi, programlanabilir spesifikasyon aralığı dahilindeki tüm bu değişikliklere uyum sağlayarak, onu tek bir üretim hattından birden fazla müşteri segmentine hizmet verebilecek kadar çok yönlü hale getirir.
Çözüm:
Çift-kanallı, yüksek- hızlı yelek plastik poşet üreticisi, plastik yelek poşetinin seri üretimini gerçekleştirmek için senkronize çift-kanal yapısını, hassas servo-kontrollü çalıştırmayı ve entegre süreç kontrolünü birleştirir. Koordineli bir sırayla çalışır: film açma ve düzleştirme, isteğe bağlı yazdırma, sap damgalama, yan yapıştırma, kesme ve otomatik çıktı işlemlerinin tümü iki paralel şeritte senkronize edilmiştir; bu, karşılaştırılabilir tek şeritli cihazların yaklaşık iki katı-kadardır. Yatırım yapmakçift kanallı yüksek-hızlı yelek plastik torba yapma makinesifilm türlerinin, çıktı hedeflerinin ve operatörün beceri düzeylerinin dikkatli bir şekilde değerlendirilmesini gerektirir.
Bu işlem dizisini anlamak, ekipman konfigürasyonu seçimlerinin bir üretim planı için neden önemli olduğunu açıklığa kavuşturabilir. Makinenin üretim avantajı, değişim esnekliği ve malzeme uyumluluğu, en uygun üretim türünü belirleyerek üreticilerin ekipman kapasitesini kendi özel ürün ve miktar gereksinimlerine göre eşleştirmesine olanak tanır.
Kaynak:
Endüstriyel ambalajlama için mekanik polietilen film işlemenin işlenmesi ve torbalanması için teknik belgeler
-Ambalaj uygulamalarındaki ısıyla yapıştırma mekanizmaları üzerine Mühendislik Araştırması
-Polietilen alt tabakaların fleksografik baskı kaydı ve film yüzey işlemine ilişkin üretim süreci üzerine çalışma