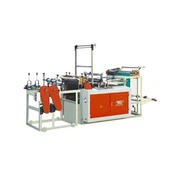
Online alışveriş patlama yaşıyor. Bu ambalaj sektöründe büyük bir fark yarattı. Hafif, sağlam ve ucuz nakliye malzemelerine büyük bir talep var. Polietilen postalar kırılmaz öğeler için-ilk tercihtir. Günlük ulaşımda kullanılan birçok karton kutunun yerini alıyorlar. Bu sıradan e-postaların arkasında karmaşık bir süreç var. Bağımsız çalışan özel makineler kullanır. Polyester kesicilerin ham plastiği bitmiş torbalara nasıl dönüştürdüğünü anlamak için mekanik, termal ve dijital sistemlerin birlikte nasıl çalıştığını anlamanız gerekir. Bu sistemler hızlı ve kesintisiz üretime olanak sağlar. Bu kılavuz önemli adımlara, kalite kontrollerine ve verimliliği etkileyen temel faktörlere odaklanmaktadır. Endüstri çalışanlarının ve alıcıların üretim sürecini anlamalarına yardımcı olur. Ekipmanı değerlendiren üreticiler için bir seçimpoli posta yapma makinesiüretim hızını, malzeme verimini ve genel hat verimliliğini doğrudan belirler.
Hammadde İşleme ve Film Ekstrüzyon Entegrasyonu
Bazı şirketler-hazır film rulolarını-satın alıyor. Ancak birçok gelişmiş fabrika, torba yapmadan önce kendi membranlarını üretiyor. Bu, daha düzgün bir kalınlığı korurken malzemenin işlenmesi maliyetinden tasarruf sağlar. Süreç plastik parçacıklarla başlar. Bunlar genellikle düşük-yoğunluklu polietilen veya LDPE'dir. Ekstruder adı verilen bir makineye girdiler. Makine plastiği eritmek için ısı ve dönen bir vida kullanıyor. Daha sonra sürekli bir film tüpü oluşturmak için erimiş plastiği dairesel bir kalıptan iter.
Daha sonra tüp bir hava halkasıyla soğutulur. Daha sonra silindir onu düz bir tüp şekline getirir. Kalınlığı aynı tutmakla ilgili. %2'den fazla değişirse torbaları kapatırken sorunlara neden olabilir veya atık oluşturabilir. Pek çok modernpoli posta yapma makinesimodellerde filmin kalınlığını üretim sırasında algılayabilen sensörler bulunur. Bu sensörler makinenin kontrol sistemine anında geri bildirim sağlar. Araştırmalar, kalınlığı %1,5'in altında tutmanın sızdırmazlık hatalarını yüzde 40 oranında azaltabileceğini göstermiştir. Bu hem üretimi hem de müşteri memnuniyetini artırır. Önceden hazırlanmış film kullanıyorsanız-makinede malzemeyi düz ve pürüzsüz tutmak için silindirler ve kılavuzlar bulunur. Bu, torbalama başlamadan önce kırışıklıkları veya çıkıkları durdurur.
Baskı ve Yüzey İşleme
Çoğu poli posta göndericisinin markalara, adreslere, barkodlara veya diğer etiketlere ihtiyacı vardır. Ancak polietilen mürekkebin sert yüzeyidir. Yani makine korona kullanıyor. Bu işlemde ince filmler üzerinde yüksek-frekanslı elektrik kıvılcımları kullanılır. Mürekkebin yapışabilmesi için yüzeyi değiştirir. İşlenmemiş film 30 dinden azdır. İyi baskı 38 ila 42 din gerektirir.
İşlemden sonra fleksografik baskıcılar su veya UV mürekkepleri kullanmalıdır. Hız, hareketli filmle eşleşiyor. Yazdırma kaydı, servo-tahrikli silindirleri ve optik sensörleri korur. Bunlar işaretçileri algılar ve hemen küçük değişiklikler yapar. Entegre bir makinenin avantajlarından biri, aynı anda hem baskı hem de çanta yapma yeteneğidir. Bu, hem işçilerden hem de yerden tasarruf sağlar ve sökme sırasındaki hasarı azaltır. Sektör verilerine göre, yolcu gemilerinde çevrimiçi ve çevrimdışı olarak basılan ilk testte %98,5'lik bir ilk-geçiş başarı oranı kaydedildi. Çevrimdışı-işleme oranı yalnızca %94-96'ydı. Bunun nedeni hat içi makinelerin daha az statik ve gerilim problemine sahip olmasıdır. Baskı ünitesi ile-baskı sonrası baskı sonrası korona işleme ünitesi arasındaki kurutma tünelleri, film kapatılmadan önce mürekkebin ve verniğin kurumasını ve birbirine yapışmasını sağlar. Birini seçmekpoli posta yapma makinesientegre satır içi yazdırma özelliği, işleme adımlarını azaltmanın ve genel ilk geçiş verimini artırmanın en etkili yollarından biridir-.
Sızdırmazlık, Perforasyon, Dudak Oluşumu
Poli posta paketinde kendinden-mühürleyen yapışkan şeritler bulunur. Kullanmadan önce ayırıcı bir astarla örtün. Bu özelliğin otomatik olarak oluşturulması birkaç adımın birleşimini gerektirir. İlk olarak, açık bir sayfa oluşturmak için bir kenarı boyunca düz bir tüp kesin. Veya çantanın tasarımına bağlı olarak boru şeklinde tutun. Dudaklar yapıştırıcıyı yerinde tutan kapaktır. Katlanır kılavuz rayı veya başka bir film eklenerek yapılır.
Thermalmelt yapıştırıcı, oluklu kalıp veya tekerlekli aplikatörlerle kontrollü bir şekilde uygulanır. Yapıştırıcının sıcaklığı, kalınlığı ve dozajı kontrol edilmelidir. Çok az yapıştırıcı varsa taşıma sırasında conta kırılır. Fazla olursa sızıntı yapar ve atık oluşturur. Bu arada, serbest bırakma astarını yapışkan şeride ekleyin. Alt conta ve yan contalar ısıtmalı sızdırmazlık çubuklarından veya şok contalardan yapılmıştır. Zaman, sıcaklık ve basınç filmin türüne ve hızına uygun olmalıdır. Açılması kolay delikler eklemek için döner bıçak veya lazer çentikler kullanın. Çalışmalar, servo-kontrollü yalıtımın dakikada 50 ila 200 metre hızlarda güçlü kaldığını göstermiştir. Ancak zamanlama hataları nedeniyle mekanik bağlantı sisteminin sızdırmazlık mukavemeti dakikada 120 metreden fazla azalacaktır. Modernpoli posta yapma makinesitasarımlar, daha yüksek üretim hızlarında tutarlı sızdırmazlık bütünlüğünü korumak için giderek daha fazla servo{0}tahrikli sızdırmazlık sistemlerine güveniyor.
Otomatik olarak kesme, istifleme ve sayma
Kapatma ve delme işleminden sonra sürekli ağlar tekli torbalar halinde kesilmelidir. Döner kesici veya bıçak sistemleri her mesajı belirlenen uzunluklarda keser. Fotoelektrik sensörler, kesme konumlarını kontrol etmek için basılı işaretler veya delikler kullanır. Ticari makinelerin kesme hassasiyeti genel olarak ±1mm aralığındadır.
Bitiren postacı istifleme istasyonuna gider. Orada sayıldılar, bağlandılar ve paketlendiler. Otomatik sayma sistemleri, demetlerin doğru olduğundan emin olmak için optik sensörler veya ağırlık kontrolleri kullanır. Gelişmiş makinelerde otomatik-alma ve yerleştirme sistemleri bulunur. Bunlar karton kutularda veya küçültülmüş ambalaj demetlerinde, işçi olmadan istifleniyor. Bu, posta postası üretimindeki en zorlu işlerden birini çözüyor. Manuel sayım ve paketleme genellikle tüm doğrudan çalışma saatlerinin %20-30'unu oluşturur. Artık otomatik istifleme sistemi makineye ayak uyduruyor. Ayrıca sayma hatasını %0,1'in altına düşürdüler.
Kalite Güvence ve Süreç Takip Sistemleri
Herhangi bir kusur bulunmazsa hızlı üretim sorunlu olabilir. Modern çoklu posta makinelerinde birçok hat içi kontrol bulunur. Baskı kalitesini, yapışkan kaplamayı, kapatmayı ve kağıt torba boyutunu gerçek zamanlı olarak gözlemlemek için görsel sistem. Kalitesiz ürünleri derhal etiketleyecek veya reddedeceklerdir. Yük hücreleri contaların basıncını kontrol eder. Termokupllar sıcaklığı kontrol eder. Takimetre tüm hareketli parçaların aynı hızda çalışıp çalışmadığını kontrol eder.
Bu sensörlerden gelen veriler merkezi sisteme girmektedir. Sistem makine verimliliğini, malzeme kullanımını ve kusur oranlarını takip eder. Kestirimci bakım, makine kapanmadan önce arızaları tahmin etmek için motorun verilerini, titreşimini ve ısıtıcı performansını kullanır. Uluslararası Standardizasyon Örgütü (ISO) Standardı 21360, bu tür izlemenin artık rekabetçi ambalaj şirketleri için zorunlu olduğunu belirtiyor. Artık ekstra değil. Bu temeldir. Tamamen dijital izlemeyi kullanan tesislerde-ilk yılda makine verimliliğinde yüzde 15 ila 25'lik bir artış görülüyor. Bunun temel nedeni daha az sayıda küçük site olması ve sorunların daha çabuk bulunmasıdır.
Otomatik üretimde sürdürülebilirlik hususları
Çevre artık makinelerin seçiminde ve çalıştırılmasında önemli bir faktördür. Otomatik sistemler gezegene kesin şekillerde yardımcı olur. Daha sıkı ölçüm kontrolü daha az plastik kullanır. Doğru yapıştırıcı uygulaması daha az kimyasal kullanır. İyi kurur ve mühürlenir, böylece her torbanın daha az enerji tüketmesini sağlar. Yeni makinelerin çoğunda geri dönüştürülmüş plastik ve biyolojik olarak parçalanabilen malzemeler kullanılabilmektedir. Ancak bu malzemeler genellikle farklı ayarlar gerektirir çünkü erir ve farklı şekillerde reaksiyona girerler.
Başlatma, değiştirme ve çalışma süresi sırasında atıkların azaltılması da önemlidir. Otomatik ekleme algılama, rulo değiştirme ve tarif saklama, değiştirme sırasında israfın azaltılmasına yardımcı olur. Sektör çalışmaları, optimize edilmiş otomatik posta gönderimi üretiminin, aynı çıktıya sahip yarı manuel yöntemlere göre %30-40% daha az atık ürettiğini göstermiştir. Bu, sıfır atık sertifikası almak isteyen veya üretici sorumluluğuna ilişkin yeni kurallara uymak zorunda olan tesisler için büyük bir sorundur.
Çözüm
Poli postaların otomatik üretimi, polimer bilimini, hassas makineleri, termal mühendisliği ve dijital kontrolü birleştirir. Ekstrüzyon ve yüzey işleminden baskıya, yapıştırmaya, kesmeye ve test etmeye kadar her adımın yakından senkronize edilmesi gerekir. Bu, ticari olarak makul bir oranda tutarlı kalite sağlar. Çevrimiçi alışveriş geliştikçe ve çevresel düzenlemeler daha sıkı hale geldikçe bu makineler daha karmaşık hale gelecektir. Alıcılar kapasiteye bakarken sadece hız derecesini kontrol etmemeliler. Ayrıca kalite kontrolüne, değiştirmenin ne kadar kolay olduğuna, makinenin neleri işleyebileceğine ve veri sistemlerine de bakmaları gerekiyor. Bu faktörler makinenin performansını ve zamanla makinenin rekabet gücünü belirler. İster mevcut bir hattın iyileştirilmesi, ister yeni kapasiteye yatırım yapılması olsun, doğru seçeneğin seçilmesipoli posta yapma makinesihem mevcut sipariş profillerine hem de gelecekteki büyüme beklentilerine uyum sağlamak için dengeleme hızı, malzeme esnekliği ve{0}yerleşik kalite güvence özellikleri gerektirir.
Referanslar
Plastik Mühendisleri Derneği (2023).Üflemeli Film Ekstrüzyonunda Ölçü Kontrolü ve Mühür Bütünlüğü. SPE Yıllık Teknik Konferans Bildirileri.
Esnek Ambalaj Derneği (2022). * Yumuşak Esnek Ambalaj Endüstrisi Raporu'na ilişkin durum raporu*. FPA Pazar Araştırma Bölümü.
Uygulamalı Polimer Bilimi Dergisi (2023). Yüksek-Hızlı Polietilen Torba Dönüşümünde 'Servo ve' Mekanik Sızdırmazlık Performansı. Cilt. 140, Sayı 12.
Paketleme Makineleri Üreticileri Enstitüsü (2023).Esnek Ambalaj Dönüştürmede Otomasyon Trendleri. PMMI İş Zekası.
Uluslararası Standardizasyon Örgütü (2022). # 21360; Akıllı Üretim – Referans Mimarisi*. ISO/TC184.
::Ellen MacArthur Vakfı (2023).Proses Optimizasyonu yoluyla ambalaj atıklarının esnek bir şekilde azaltılması. Döngüsel Ekonomi Araştırma Serisi.